一、产品介绍
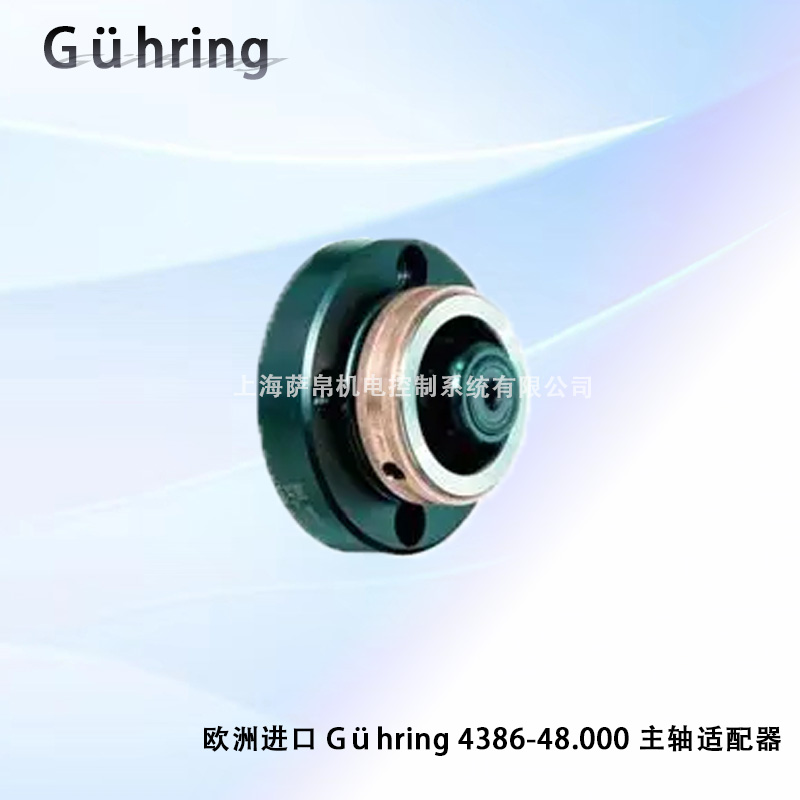
欧洲进口 Gühring 4386-48.000 主轴适配器,是面向数控加工中心大直径钻头高精度夹持对接场景打造的机床主轴侧与大直径刀具侧之间的刚性过渡连接单元,没有沿用普通常规同规格侧固式适配器依靠单一侧面锁紧螺丝直接顶死刀具的传统结构设计思路,而是在重型数控镗铣床大直径深孔钻削工位、大型风电部件加工中心大孔径铰孔工位这类对径向圆跳动精度、大扭矩传递刚性要求严苛的场景需求层面做了内锥面多段贴合刚性传扭架构集成、端面精准定位止口布局专项优化,针对普通常规侧固式适配器长期大扭矩切削后锁紧螺丝易松、径向精度易衰减的常见问题做了整体合金钢深冷时效消应力工艺升级、内冷却孔同轴贯通流道结构调整,不用在适配器外部额外加装独立的辅助传扭锁紧套就能在单台刚性过渡单元上实现大直径刀具和机床主轴之间的高精度刚性对接,从根源上减少了普通常规侧固式适配器大扭矩切削后易打滑、径向圆跳动精度差的问题,在长期伴随重型数控镗铣床大直径深孔钻削工位、大型风电部件加工中心大孔径铰孔工位的使用场景下,也能持续维持稳定的高精度刚性传扭性能与长周期重切削工业工况适配性能。
二、功能特点
内锥面多段贴合刚性传扭性能
单元的适配器两端的对接内锥面和外锥面都采用多段渐进式贴合接触结构,对接安装后两个锥面之间的接触区域沿着轴向形成多段连续贴合带,接触面积比普通常规单段锥面大幅提升,主轴输出的大扭矩可以通过多段贴合面均匀传递,不会出现普通常规单段锥面适配器局部接触应力过大长期传扭后接触面快速磨损的情况,不用在扭矩传递路径上额外加装独立的平键辅助传扭结构,就能有效提升整体的刚性传扭能力,适配大扭矩重切削工况的需求。
端面精准定位止口性能
单元的适配器两端对接位置都加工出了高精度的端面定位止口,当适配器分别和机床主轴、刀具完成锥面贴合对接后,两端的端面止口可以同时和对接件的定位端面紧密贴合,轴向方向的定位精度可以控制在很小的公差区间内,不会出现普通常规仅靠锥面定位的适配器轴向位置精度波动大的情况,不用在安装后额外反复打表校准刀具的轴向伸出长度,就能一次性完成精准的轴向定位,降低装夹调试的辅助时间。
整体合金钢深冷时效消应力性能
单元的适配器整体采用优质合金结构钢一体加工成型,粗加工完成后经过深冷处理和多次时效消应力工序,材料内部的残余内应力得到充分释放,后续精加工完成后适配器在长期使用过程中不容易出现缓慢的内部应力释放导致的微观形变,不会出现普通常规未经过充分时效处理的适配器长期使用后精度缓慢漂移的情况,不用定期重新拆解适配器做精度二次校准,就能长期维持稳定的形位精度表现,延长适配器的精度保持寿命。
内冷却孔同轴贯通流道性能
单元的适配器内部沿着轴向加工出了同轴贯通的内冷却流道,流道的两端分别对准机床主轴的内冷出孔和刀具的内冷进孔,切削冷却介质可以沿着贯通流道顺畅从主轴侧直接流入刀具内部,流道内部的压力损失控制在很低的水平,不会出现普通常规流道偏心错位的适配器内冷压力损失大流量不足的情况,不用在适配器外部额外加装独立的外接冷却管路旁路,就能直接实现高压内冷介质的连续贯通,保障刀具切削区域的冷却效果。
大直径端面键传扭性能
单元的适配器对接大直径刀具的端面位置配置了对称布置的大尺寸传扭端面键,刀具安装到位后端面键可以嵌入刀具尾部对应的卡槽中,大切削扭矩可以通过端面键直接刚性传递,不会出现普通常规仅靠锥面摩擦传扭的适配器超大扭矩下出现相对打滑的情况,不用在刀具侧面额外加装侧固螺丝辅助锁紧,就能传递更大的切削扭矩,适配重型大负载切削工况。
动平衡精度等级优化性能
单元的适配器精加工完成后按照工业通用动平衡标准做了专项的动平衡校正处理,适配器整体的剩余不平衡量控制在很小的数值区间内,高速旋转过程中适配器产生的离心振动可以被有效降低,不会出现普通常规未做动平衡校正的适配器高速旋转后振动明显增大的情况,不用在主轴刀柄系统上额外加装独立的外部动平衡补偿环,就能直接在较高的主轴转速下平稳运行,降低高速旋转的系统振动水平。
防锈表面钝化性能
单元的适配器所有暴露在外的金属外表面都经过特殊的钝化防锈处理,表面形成一层致密的钝化防护层,接触少量切削液中的腐蚀成分时不容易出现表面锈蚀的情况,不会出现普通常规未做表面防护的合金钢适配器长期接触切削液后表面容易锈斑的情况,不用在每次使用完成后额外在表面涂抹防锈油做防护,就能长期维持外表面的光洁状态,减少日常维护的工作量。
通用标准对接尺寸性能
单元的适配器两端的对接锥面和定位止口的尺寸完全符合工业通用标准主轴和刀具的适配规格,不需要额外加工特殊的非标过渡接头,就可以直接适配对应标准规格的机床主轴和大直径刀具,不会出现普通常规非标对接尺寸的适配器无法直接适配标准部件的情况,不用额外重新加工主轴侧或者刀具侧的对接结构,就能直接完成新旧适配器的替换安装,降低设备改造的加工成本。
三、选型指南
匹配目标对接场景的基础实际机床主轴的标准接口规格需求
先确认待对接的数控加工中心机床主轴的实际标准接口规格,当前标准适配主流大直径刀具的常规场景直接选用这款欧洲进口Gühring 4386-48.000主轴适配器标准版本即可满足使用需求,配套特殊非标大直径主轴接口的特殊场景,可选用同系列对应适配特殊主轴规格的适配版本,进一步保障适配器和主轴的对接适配性,实现高精度刚性对接。
匹配现场实际工况的长期所处切削加工的最大输出扭矩需求
确认适配器长期传递的最大切削扭矩数值,常规中等扭矩切削的普通工业场景直接选用当前标准版本即可满足使用需求,配套超大扭矩极端重切削的特殊恶劣工况,可选用同系列对应增强刚性优化的适配版本,进一步提升整套适配器的整体刚性和最大允许传扭能力,适配超大扭矩极端重切削工况下的长期稳定使用需求。
适配现场安装点位的实际待夹持大直径刀具的尾部接口规格需求
提前确认待夹持大直径刀具的尾部对接接口的实际规格,当前标准常规刀具接口适配的普通场景直接选用当前标准版本即可满足使用需求,配套存量老旧进口特殊规格刀具改造的场景,可选用同系列对应适配特殊刀具尾部接口的适配版本,进一步适配老旧刀具原有对接规格,适配存量老旧进口刀具改造的安装场景。
适配高洁净无尘精密光学部件加工特殊工况需求
如果是用于长期在高洁净无尘精密光学部件加工车间内部进行高精度钻削加工的场景,可直接选用同系列对应增强型所有接触表面附加特殊高洁净无油易清洁构型的适配版本,在保障基础高精度刚性传扭性能的前提下进一步提升单元整体的洁净安全等级,满足高洁净精密光学部件加工工况下的长期稳定使用要求。
四、技术参数
欧洲进口 Gühring 4386-48.000 主轴适配器,采用内锥面多段贴合刚性传扭架构搭配端面精准定位止口工艺布局,面向数控加工中心大直径钻头高精度夹持对接场景打造的机床主轴侧与大直径刀具侧之间的刚性过渡连接单元,适配对应Gühring 4386系列主轴适配器备件的标准参数,将适配器的主轴侧外锥面擦拭干净后对准机床主轴的内锥孔平稳推入,通过主轴的拉紧机构将适配器完全拉紧在主轴上,确认适配器端面和主轴端面紧密贴合没有缝隙,再将对应大直径刀具的尾部锥面擦拭干净后对准适配器的刀具侧内锥孔推入,确认刀具到位后端面上的传扭端面键完全嵌入刀具的对应卡槽中,启动主轴低速旋转用百分表打表校验刀具前端的径向圆跳动数值在合格范围内,确认所有状态正常后即可启动后续的切削加工作业,多段贴合锥面均匀传递大扭矩,端面止口保障轴向定位精度,深冷时效消应力维持长期精度,同轴内冷流道保障冷却介质贯通,对接拉紧、跳动校验、试切核验的全流程可同步完成,设计符合工业用数控加工中心主轴适配器的相关行业技术规范,适配的常规允许最大夹持刀具直径48mm、最高允许工作转速范围覆盖多数数控加工中心大直径钻头高精度夹持对接场景的运行条件,长期伴随重型数控镗铣床大直径深孔钻削工位、大型风电部件加工中心大孔径铰孔工位的使用场景下运行状态的稳定性处于可控范围,适配各类数控加工中心大直径钻头高精度夹持对接场景配套专用机床主轴侧与大直径刀具侧之间的刚性过渡连接单元的使用需求。
五、产品尺寸
核心刚性过渡连接单元本体尺寸
单元的整体合金钢适配器轮廓按照工业标准数控加工中心主轴过渡适配器的常规标准尺寸专项优化,内部贯通内冷流道、两端锥面和端面键的布局组合适配多数机床主轴前端有限的安装空间,整台单元的适配器整体轴向总长度、主轴侧外锥面的基准直径、刀具侧内锥孔的基准内径对应的外形尺寸控制在适配同系列Gühring 4386系列主轴适配器的合理范围,安装完成后不会出现适配器突出部位和机床主轴周边其他防护构件空间干涉的情况,保障常规数控加工中心大直径钻头高精度夹持对接场景下的单元布设适配性。
配套关联安装与功能结构基准参数
单元的适配器主轴侧外锥面适配的对应标准主轴拉紧机构的常规拉紧力参数、适配的对应刀具侧内锥孔的常规推荐配套刀具精度等级参数、适配器的常规允许最长连续不间断切削运行时长参考值,完全符合同系列Gühring工业主轴适配器的通用安装规范,不用在原有数控加工中心的主轴前端为适配器额外加工非标异形避让结构,就能直接完成整套适配器的对接安装与跳动校验,实现大直径刀具和机床主轴之间高精度刚性对接核心功能单元的快速布设替换。
六、应用领域
大型重型数控镗铣床大直径深孔钻削工位场景
适配各类大型重型数控镗铣床大直径深孔钻削工位的对接作业,内锥面多段贴合刚性传扭性能多段连续贴合带提升接触面积,均匀传递大扭矩,无需额外加装平键辅助传扭,端面精准定位止口性能两端高精度端面止口同步贴合,轴向定位精准,无需反复打表校准轴向伸出长度,重型镗铣床运维人员不用在扭矩传递路径上额外加装独立的平键辅助传扭结构,就能一次性完成精准的轴向定位,有效提升整体的刚性传扭能力。
大型风电部件加工中心大孔径铰孔工位场景
适配各类大型风电部件加工中心大孔径铰孔工位的对接作业,整体合金钢深冷时效消应力性能深冷+多次时效充分释放内应力,长期使用不易形变精度稳定,无需定期拆解二次校准精度,内冷却孔同轴贯通流道性能同轴贯通流道压力损失小,内冷流量充足,无需额外加装外接冷却旁路,风电部件加工产线运维人员不用定期重新拆解适配器做精度二次校准,就能直接实现高压内冷介质的连续贯通,长期维持稳定的形位精度表现。
大型重型矿山机械部件加工中心大直径铣削工位场景
适配各类大型重型矿山机械部件加工中心大直径铣削工位的对接作业,大直径端面键传扭性能对称大尺寸端面键刚性传扭,超大扭矩下不打滑,无需加装侧固螺丝辅助锁紧,动平衡精度等级优化性能专项动平衡校正,剩余不平衡量小,高速旋转振动低,无需加装外部动平衡补偿环,矿山机械部件加工产线运维人员不用在刀具侧面额外加装侧固螺丝辅助锁紧,就能直接在较高的主轴转速下平稳运行,传递更大的切削扭矩。
大型汽车覆盖件模具加工中心大直径钻削工位场景
适配各类大型汽车覆盖件模具加工中心大直径钻削工位的对接作业,防锈表面钝化性能致密钝化防护层,耐切削液腐蚀不易生锈斑,无需每次使用后涂抹防锈油,通用标准对接尺寸性能完全符合工业通用标准规格,直接适配标准主轴和刀具,无需额外加工非标过渡接头,汽车模具加工产线运维人员不用在每次使用完成后额外在表面涂抹防锈油做防护,就能直接完成新旧适配器的替换安装,长期维持外表面的光洁状态。
七、总结
欧洲进口 Gühring 4386-48.000 主轴适配器,凭借内锥面多段贴合刚性传扭设计、端面精准定位止口的差异化设计,解决了普通常规侧固式适配器长期大扭矩切削后锁紧螺丝易松、径向精度易衰减的常见痛点,整体合金钢深冷时效消应力性能、内冷却孔同轴贯通流道的特性覆盖了大型重型数控镗铣床大直径深孔钻削工位、大型风电部件加工中心大孔径铰孔工位、大型重型矿山机械部件加工中心大直径铣削工位等多类数控加工中心大直径钻头高精度夹持对接场景配套的专用机床主轴侧与大直径刀具侧之间的刚性过渡连接单元的使用需求,在工业数控主轴适配器应用领域拥有广泛的落地适配空间,是一款针对长期重切削复杂工业加工工况场景、免频繁拆解校准精度维护需求、存量普通常规侧固式适配器升级替换适配场景深度优化的实用型专用工业配套机床主轴侧与大直径刀具侧之间的刚性过渡连接单元。
对于需要进一步了解或采购相关产品的用户,建议联系上海萨帛机电控制系统有限公司info@sahbore.com,以获取详细的技术规格和专业的客户支持
 用户中心
 意见反馈
 热线电话