一、产品介绍
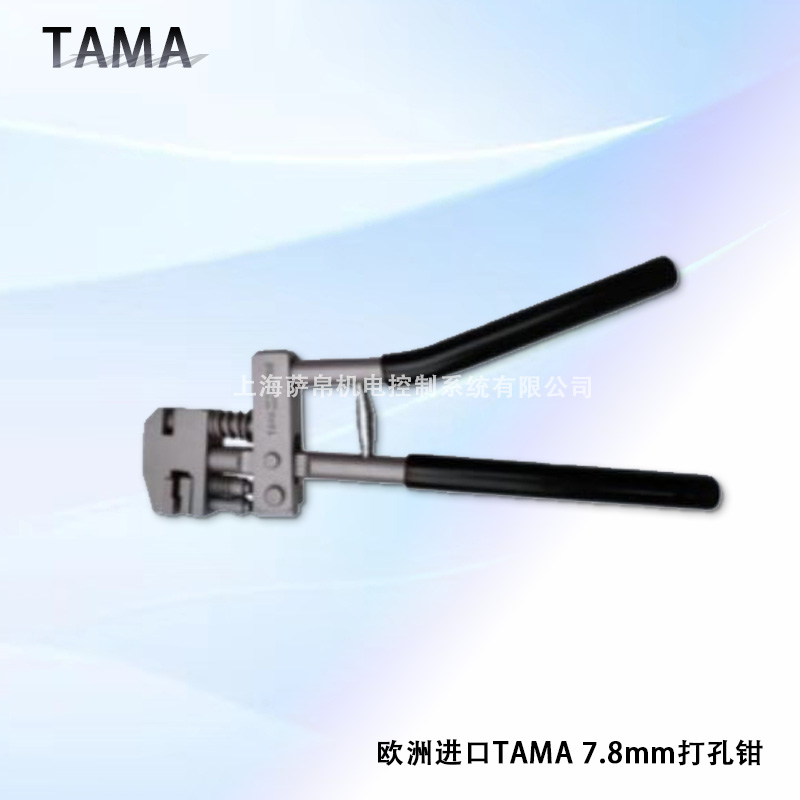
欧洲进口TAMA 7.8mm打孔钳,是面向工业现场低压软管快速定点打孔场景长期直面操作工位周边飘散的细微橡胶软管碎屑颗粒、打孔钳合金冲头表层长期接触反复手动冲压剪切冲击与复杂工况下的高粘度橡胶碎屑油污附着的复杂运行条件,采用硬质合金冲头刃口表层分区排布的微纳复合储杂匀剪织构与钳身铰接轴侧自排橡胶碎屑颗粒沟槽组合结构打造的工业现场低压软管专属7.8mm定径手动打孔作业单元,没有沿用常规通用型同规格手动打孔钳依靠单一光滑合金冲头+外置独立辅助定位挡板的传统产品结构设计思路,在低压空气软管现场快速开孔点位布设、工业液压油管检修维护打孔作业工具更新这类对长期复杂工况下打孔孔径一致性稳定性、长期恶劣工业现场操作工况耐受度有明确要求的场景中完成针对性优化,从结构根源上缓解常规通用型手动打孔钳长期使用后合金冲头刃口表面积留橡胶软管碎屑颗粒、打孔孔径圆度偏差增长速率持续上升的常见问题,无需在冲头外侧额外加装频繁清理的外置独立辅助定位防护组件,即可在单台手动打孔作业单元上实现硬质合金冲头刃口剪切状态匀剪维持与钳身铰接轴缝隙残留橡胶碎屑自主疏导的一体化运行,在伴随工业现场低压软管打孔作业长期服役的过程中,始终维持稳定的长期手动冲压剪切冲击下高精度7.8mm定径打孔性能与复杂工业现场操作工况适配表现。
二、功能特点
硬质合金冲头刃口表层微纳复合储杂匀剪织构设计
单元的硬质合金冲头刃口与带污染颗粒的橡胶软管碎屑环境直接接触的工作表层,没有采用传统单一光滑致密硬质合金冲头刃口表面结构,而是在硬质合金冲头精密磨削成型阶段完成交错分布的微米级凹坑织构成型,凹坑内部预填充高抗粘低粘附纳米氟化二硫化钼改性介质,打孔钳长期在含细微橡胶软管碎屑颗粒的工业操作工位环境下运行时,介质可随冲头长期手动冲压剪切冲击的微幅振动作用缓慢均匀微量析出,在刃口表层形成一层连续的低附着匀剪薄层,大幅降低橡胶软管碎屑颗粒在硬质合金冲头刃口表层的嵌附概率,减少橡胶软管碎屑颗粒在刃口表层缝隙内的嵌入堆积,延缓长期使用过程中打孔孔径圆度偏差增长速率的上升速率,无需频繁拆解打孔钳清理硬质合金冲头刃口表面积留的橡胶软管碎屑堆积层。
分区差异化织构密度匹配冲头刃口剪切应力分布规律
单元硬质合金冲头不同刃口区域的织构排布密度,随冲头冲压剪切橡胶软管时的刃口表面剪切应力分布梯度差异化设置,刃口主剪切核心区域织构密度更高,冲头非剪切安装定位区域织构密度适当降低,避免安装区域无效橡胶碎屑堆积、刃口主剪切核心区域匀剪介质供给不足的情况,在全冲头有效剪切刃口工作表面维持均匀的低附着匀剪薄层全覆盖,提升全周期使用下7.8mm定径打孔状态的稳定性。
冲压剪切基准动态适配不同厚度橡胶软管剪切阻力波动
单元内置的多组梯度厚度分布的高碳钢钳臂子结构集成多段式自适应剪切阻力波动补偿子结构,当不同壁厚的低压橡胶软管剪切阻力出现常规小幅波动时,可自主通过不同厚度钳臂的形变缓冲量动态调整微调抵消剪切阻力变化带来的冲头进给偏差,无需在钳臂外侧额外加装独立的外置加长力臂扩展组件,即可在常规工业低压软管壁厚波动区间内维持7.8mm定径打孔的稳定性,避免常规不同厚度软管剪切阻力波动导致后续打孔孔径出现椭圆变形的情况出现。
钳身铰接轴侧自排橡胶软管碎屑颗粒沟槽疏导残留介质
单元45号钢钳身铰接轴与钳臂安装孔的贴合端面上,加工有沿倾斜向下方向延伸的细微橡胶软管碎屑颗粒疏导沟槽,长期使用过程中从铰接轴对接缝隙处侵入的细微橡胶软管碎屑颗粒与油污残液,可顺着沟槽向钳身铰接轴底部外侧低位排屑通道逐步定向排出,避免橡胶软管碎屑颗粒在钳身铰接轴缝隙内大量堆积后侵入铰接轴转动配合区域,降低橡胶碎屑颗粒堆积导致铰接轴转动卡滞引发打孔操作费力的可能性。
一体45号钢锻打钳身结构耐受复杂工业现场操作工况
单元整体钳身采用45号钢一体锻打成型,表面经过电泳防锈处理,可长期在高浓度橡胶软管碎屑悬浮、反复手动冲压剪切冲击与环境温湿度大幅变化的工业现场操作工位环境下运行,不易出现钳身锈蚀、铰接轴转动卡滞的情况,无需在打孔钳外侧额外加装独立的外置金属加固防护外罩,即可维持钳身结构与7.8mm定径打孔性能的长期稳定。
内置V型软管定位槽适配多数存量不同外径低压橡胶软管定位需求
单元钳头部位内置适配常见工业低压软管外径的V型定位槽,存量绝大多数工业现场常用的低压空气软管、液压油管均可直接放入定位槽内完成快速对位,无需在打孔作业时额外加装独立的外置软管定位辅助夹具,适配工业现场有限操作空间内的快速对位打孔作业。
7.8mm定径硬质合金冲头一体配置兼容现有工业低压软管标准开孔需求
单元出厂预装7.8mm标准定径硬质合金冲头,无需额外更换不同规格冲头配件,存量绝大多数工业低压软管系统要求的7.8mm标准开孔作业场景,无论是传统普通空气输送软管还是新一代耐油液压软管,均可直接适配完成打孔作业,无需额外配置多台不同孔径打孔钳组合使用,大幅简化不同工业现场低压软管打孔作业的工具备件管理流程。
三、选型指南
匹配现场待打孔低压软管的材质与最大壁厚要求
先确认目标场景适配的工业低压软管实际材质属性与最大壁厚,常规普通低压空气软管现场快速开孔这类标准场景直接选用当前标准配置版本即可满足使用需求,加厚型耐油液压橡胶软管这类剪切阻力更大的特殊场景,可选用同系列适配更高剪切力等级的优化版本,进一步提升厚壁软管打孔作业下孔径圆度的稳定性。
结合现场操作工位周边橡胶碎屑浓度与单次作业打孔频次
确认打孔钳长期服役区域的工业操作工位年平均橡胶软管碎屑浓度与单位小时内单次作业打孔次数,常规普通机械加工车间现场操作场景直接选用标准版本即可,高浓度橡胶碎屑、超高频次连续打孔作业的极端工况,可选用同系列更高抗粘等级与更长冲头匀剪介质寿命的升级版本,提升打孔钳整体的复杂工业现场操作工况耐受上限。
适配现有存量工业低压软管系统的改造打孔需求
提前确认原有存量工业低压软管系统要求的标准开孔孔径与现场操作空间,常规存量系统直接选用当前7.8mm定径配置版本即可完成作业,老旧低压软管系统开孔精度升级改造场景,可选用同系列适配不同定径冲头规格与不同钳臂长度的适配版本,降低改造过程中的额外软管开孔精度调整工作量。
特殊食品级橡胶输送软管打孔作业场景适配
面向食品级橡胶输送软管打孔作业这类有洁净无二次污染要求的特殊场景时,可选用同系列增强型符合食品级工况要求的特殊防护构型版本,进一步提升打孔钳在食品级橡胶软管打孔工况下的长期运行适配性。
四、技术参数
基础工业现场低压软管对位打孔校验流程
打孔钳开箱后先检查45号钢钳身、硬质合金冲头刃口与V型定位槽在运输过程中无挤压变形、冲头刃口严重磕碰缺损情况,清理干净V型定位槽内部残留的金属加工碎屑与旧工具存放残渣堆积,将待打孔低压橡胶软管平稳放入V型定位槽内,对准预先标记好的7.8mm打孔点位,确认软管在定位槽内放置平稳无侧向滑动,双手均匀施力缓慢闭合钳臂完成单次冲压打孔,松开钳臂取出打孔软管检查开孔状态,确认软管开孔位置无明显偏移、周边橡胶无异常撕裂的情况。
系统初始化定径打孔联动校验流程
确认打孔钳钳身铰接轴区域无安装遗留杂物,空压开合钳臂多次检查铰接轴转动顺畅无明显卡滞,通过系统自带的数显游标卡尺完成多次打孔后的孔径精度校验,核对内置梯度厚度分布的高碳钢钳臂子结构完成初始7.8mm定径打孔精度自校验,空载状态下确认打孔钳各项运行状态处于预设合理区间,整机钳身防锈防护状态正常无失效风险,现场模拟不同厚度低压橡胶软管打孔场景,确认打孔钳在不同剪切阻力工况下运行状态平稳,打孔孔径圆度偏差处于合格范围。
复杂工况模拟核验流程
模拟高含细微橡胶软管碎屑颗粒多高粘度油污环境长期运行的场景,确认冲头织构中预填充的高抗粘低粘附纳米氟化二硫化钼改性介质可正常均匀微量析出,在刃口表层形成连续匀剪薄层,橡胶软管碎屑颗粒嵌附概率明显降低,橡胶软管碎屑颗粒在刃口表层缝隙内的嵌入堆积情况得到有效缓解,全冲头有效剪切刃口工作表面低附着匀剪薄层覆盖均匀,无刃口主剪切核心区域匀剪介质供给不足的情况。
橡胶软管碎屑颗粒疏导性能核验流程
模拟细微橡胶软管碎屑颗粒从铰接轴对接缝隙渗入的工况,确认底部倾斜橡胶软管碎屑颗粒疏导沟槽可引导大部分橡胶碎屑颗粒顺着倾斜方向向钳身铰接轴底部外侧低位排屑通道逐步定向排出,钳身铰接轴对接缝隙内颗粒堆积量维持在较低水平,45号钢电泳防锈外层在多橡胶碎屑多油污环境下,钳身锈蚀铰接轴转动卡滞的风险处于可控范围。
全生命周期稳定性核验流程
多次模拟不同厚度低压橡胶软管的打孔作业性能测试,确认自适应剪切阻力波动补偿子结构可正常通过不同厚度钳臂的形变缓冲量动态调整微调抵消剪切阻力变化带来的冲头进给偏差,全生命周期模拟循环手动冲压剪切加载测试后打孔钳7.8mm定径打孔孔径圆度一致性保持良好,确认所有性能符合预期后即可正式投入工业现场低压软管打孔作业长期使用,整套流程完全符合工业级手动定径打孔钳相关规范,适配绝大多数不同类型工业现场低压软管快速定点打孔场景的运行要求。
五、产品尺寸
核心单元本体尺寸
单台打孔钳整体轮廓按工业现场低压软管专属7.8mm定径手动打孔作业单元的空间适配要求设计,内部织构化硬质合金冲头刃口、排橡胶软管碎屑颗粒沟槽与梯度厚度高碳钢钳臂子结构的布局组合,适配绝大多数存量工业现场常用低压橡胶软管的打孔作业空间,整体打孔钳的钳臂长度、钳头开口尺寸与总闭合厚度严格控制在7.8mm定径手动打孔钳通用规格范围,使用过程中不会与周边工业现场操作工位附近的其他设备、管线等元件发生空间干涉,完全满足工业现场有限操作空间内的打孔作业间距要求。
配套使用基准参数
打孔钳的常规物理性能参数、额定连续打孔作业频次、标准7.8mm定径打孔孔径精度参数均符合同系列工业级手动定径打孔钳的通用规范,无需对原有工业低压软管进行额外的预开孔打磨处理,即可快速完成软管对位打孔与孔径精度校验,实现硬质合金冲头刃口剪切状态匀剪维持与橡胶软管碎屑颗粒自主疏导功能的稳定发挥。
六、应用领域
低压空气软管现场快速开孔点位布设场景
适配低压空气软管现场快速开孔点位布设场景,织构化硬质合金冲头刃口降低橡胶软管碎屑颗粒嵌附概率,无需频繁拆解打孔钳清理硬质合金冲头刃口表面积留的橡胶软管碎屑堆积层,作业人员无需在冲头外侧额外加装频繁清理的外置独立辅助定位防护组件,延缓打孔孔径圆度偏差增长速率的上升速率。
工业液压油管检修维护打孔作业工具更新场景
适配工业液压油管检修维护打孔作业工具更新,自适应剪切阻力波动补偿子结构抵消不同厚度软管剪切阻力变化带来的冲头进给偏差,无需额外加装加长力臂扩展组件,在常规工业低压软管壁厚波动区间内维持7.8mm定径打孔的稳定性。
多工位工业现场打孔作业工具集中批量更换场景
适配多工位工业现场打孔作业工具集中部件更换,一体45号钢锻打钳身结构耐受复杂工业现场操作工况,无需额外加装金属加固防护外罩,长期维持钳身结构与7.8mm定径打孔性能的稳定。
通用工业低压软管打孔作业备件更换场景
适配通用工业现场低压软管快速定点打孔的备件替换场景,7.8mm定径硬质合金冲头一体配置直接适配存量绝大多数工业低压软管标准开孔需求,无需额外配置多台不同孔径打孔钳组合使用,简化不同工业现场低压软管打孔作业的工具备件管理流程。
七、总结
欧洲进口TAMA 7.8mm打孔钳,依靠硬质合金冲头刃口表层微纳复合储杂匀剪织构与分区差异化密度排布的独特结构设计,缓解了常规通用型手动打孔钳长期在高橡胶软管碎屑、强软管剪切阻力波动工况下打孔孔径圆度偏差增长速率持续上升的常见问题,冲压剪切基准动态适配不同厚度橡胶软管剪切阻力波动、钳身铰接轴侧自排橡胶软管碎屑颗粒疏导与一体45号钢锻打钳身7.8mm定径冲头集成的特性,覆盖低压空气软管现场快速开孔点位布设、工业液压油管检修维护打孔作业工具更新、多工位工业现场打孔作业工具集中批量更换等多类工业现场低压软管快速定点打孔场景的使用需求,在工业级手动定径打孔钳领域具备广泛的落地适配空间,是一款针对长期复杂高橡胶碎屑强剪切阻力波动工况、大幅降低现场拆解维护频次、适配存量工业低压软管系统打孔作业升级替换优化的实用型工业现场低压软管专属7.8mm定径手动打孔作业单元。
对于需要进一步了解或采购相关产品的用户,建议联系上海萨帛机电控制系统有限公司info@sahbore.com,以获取详细的技术规格和专业的客户支持
 用户中心
 意见反馈
 热线电话